
Ingénierie d'automatisme pour constructeurs de machines spéciales, intégrateurs et industriels
Programmation d'automates
Programmation de machines et de cellules sur les plateformes qu'une ligne de production contient en pratique, écrite au standard du client et structurée pour être maintenue par d'autres.
Automates
| Siemens | TIA Portal : S7-1500, S7-1200, ET 200SP et le S7-1500 Software Controller. STEP 7 Classic : S7-300 et S7-400, pour les rétrofits et les lignes non encore migrées. |
|---|---|
| Schneider Electric | Programmation automate et IHM sur les plateformes de commande Schneider. |
| Rockwell / Allen-Bradley | Automates Allen-Bradley, pour les lignes construites au standard Rockwell. |
| Automates de sécurité | F-CPU et Profisafe, ainsi que les systèmes de sécurité Pilz et SICK lorsque le concept l'exige. |
| Autre chose | Un automate absent de cette liste relève de la documentation et du temps de préparation plutôt que d'un obstacle. Nous discutons volontiers de ce qui équipe la ligne. |
IHM, supervision et traçabilité
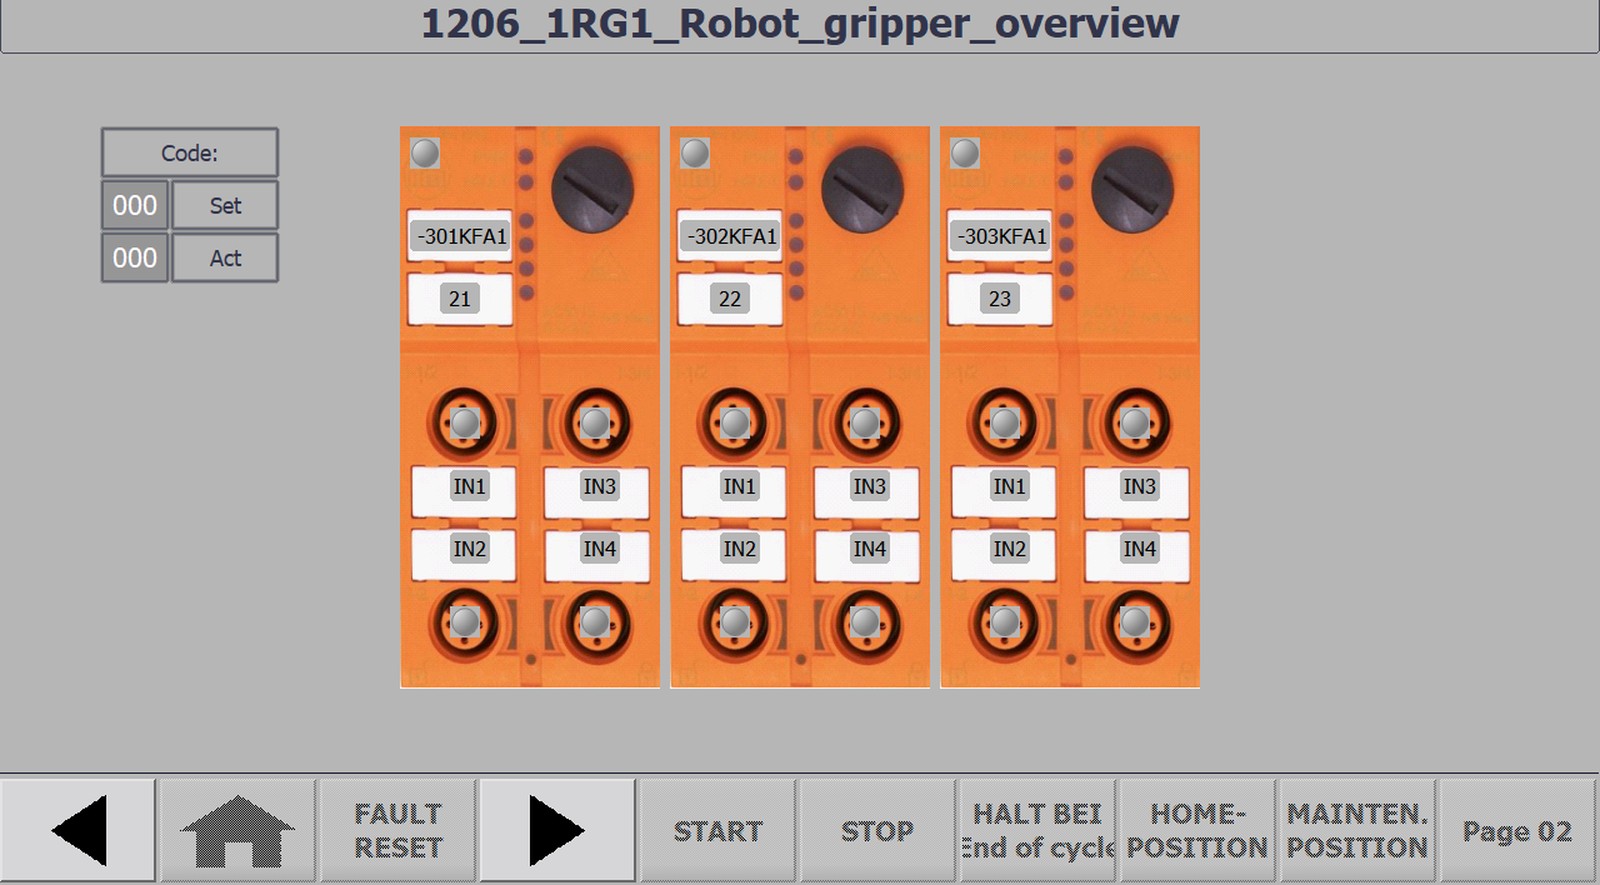
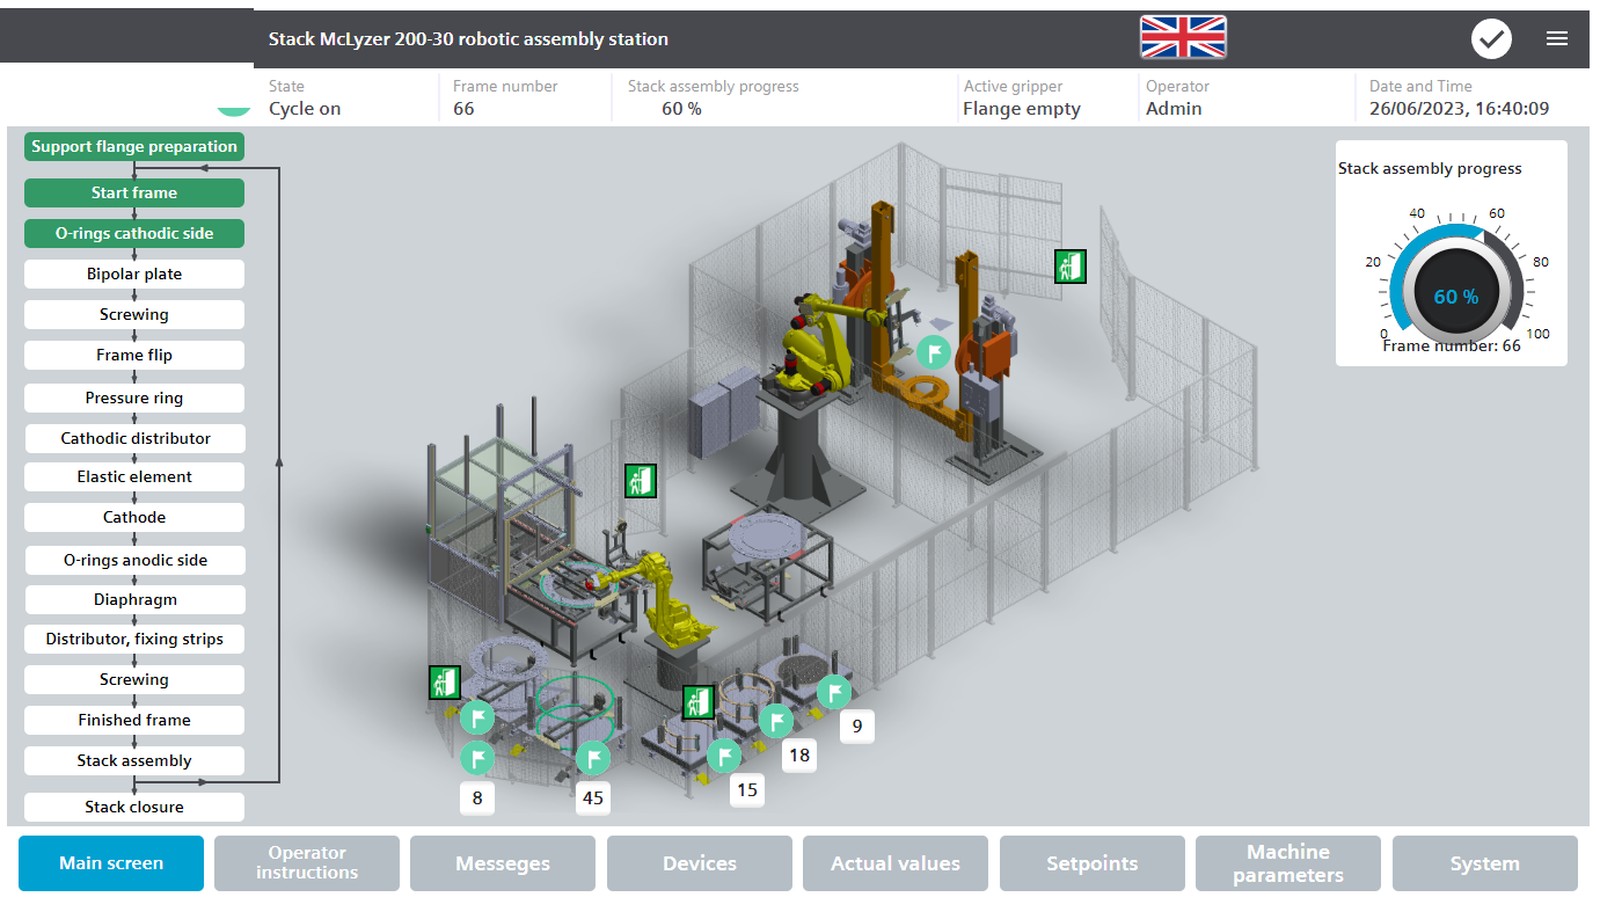
| Siemens | WinCC Comfort, WinCC Advanced et WinCC Unified ; pupitres Comfort et Unified Comfort ; vues de guidage opérateur sur un second écran lorsque le procédé l'exige. |
|---|---|
| Proface | Programmation de pupitres sur plateformes Proface. |
| Zenon | Supervision de procédé, traçabilité et remontée de données vers les systèmes de l'usine. |
| Marquage et identification | Systèmes de marquage SIC, code-barres et RFID, traçabilité des pièces dans la cellule. |
Motion, variateurs et réseaux
| Servo et motion | Systèmes servo Festo, variateurs SEW, Lenze et Siemens — axes de positionnement, patins pilotés indépendamment, indexation et plateaux diviseurs, commande de convoyeurs. |
|---|---|
| Vision et détection | Cognex, Keyence, SICK et IFM — présence pièce, correction de position, mesure et contrôle en ligne. |
| Réseaux industriels | Profinet, Profibus, Profisafe, EtherNet/IP, Modbus, DeviceNet, CANopen, OPC UA et IO-Link. |
| Essais et procédés | Test d'étanchéité, systèmes de collage et d'application de primaire, traitement par flammage, commandes de soudure, unités de vissage et d'assemblage vissé. |
À quoi ressemble un programme à la livraison
Un programme acheté à l'extérieur doit rester maintenable par ceux qui vivent avec la machine. Tout ce que nous livrons est écrit pour être ouvert par les ingénieurs du client, ou par la maintenance du client final, et compris sans nous.
- Le standard interne du client, sa bibliothèque et sa convention de nommage, repris dans le cadre du travail
- Une structure constante : séparation nette de la séquence, de la gestion des modes, des verrouillages, du diagnostic et du mapping des entrées/sorties
- Des blocs réutilisables aux interfaces définies, plutôt que de la logique copiée puis retouchée
- Gestion des recettes et des variantes intégrée, pour qu'un nouveau modèle n'impose pas un nouveau programme
- Des textes de défauts et de messages rédigés en clair, dans les langues réellement utilisées sur le site
- Du diagnostic intégré dès le départ, pour qu'une machine à l'arrêt indique pourquoi elle s'est arrêtée
- Un commentaire au niveau dont un technicien de maintenance a besoin pour intervenir sur la machine
Travaux types
- Programmes machine complets pour cellules d'assemblage, de soudure, de collage, de vissage et de manutention
- Lignes d'assemblage multivariantes où la séquence s'adapte automatiquement au modèle en cours de fabrication
- Machines à plateau tournant et à indexation linéaire, multipostes, avec logique indépendante par poste
- Positionnement asservi : poinçonnage multiaxes, emboutissage et positionnement ergonomique des pièces
- Automatisation de l'injection plastique : sortie de pièces, alimentation d'inserts, manutention en aval
- Rétrofits de commande — migration de lignes S7-300 et S7-400 vers S7-1500
- Programmes de sécurité et intégration Profisafe pour cellules avec robots et accès protégés
- Traçabilité, marquage, test d'étanchéité et remontée de données vers les systèmes de l'usine